

生物发酵是生物医药、食品添加剂、氨基酸、酶制剂、微生物肥料等行业的核心生产工艺。发酵罐在搅拌通气、微生物代谢、恒温培养过程中,培养基极易产生大量细密泡沫,且泡沫粘性强、存续久、反复滋生,是发酵行业普遍存在的生产难题。多数企业长期依靠人工喷淋、添加化学消泡剂控泡,不仅控泡效果不稳定,还容易引发溶氧不足、染菌超标、产物纯度下降、装料率偏低等一系列工艺问题,严重制约产能与良品率。针对发酵行业无菌、恒温、高溶氧、连续化的严苛生产要求,源头厂家深圳天行健机电深耕生物发酵消泡领域,推出专属发酵罐机械消泡器方案,以纯物理消泡方式替代传统化学消泡,安全合规、稳定高效,成为各大生物发酵工厂提质降本的优选设备。
一、发酵罐泡沫泛滥核心痛点,制约发酵生产提质增效
发酵体系泡沫不同于普通工业泡沫,具备粘度高、韧性强、难自然消退的特点,若无法实时稳定控制,会从设备利用率、工艺稳定性、产品品质、生产成本四大维度造成严重损耗,是发酵生产的核心顽疾。
首先是罐体利用率大幅降低,产能严重受限。为规避泡沫溢罐风险,多数工厂不得不降低发酵罐装料系数,常规需预留20%-30%的罐体空间用于缓冲泡沫,直接导致单罐投料量缩减,设备有效容积无法充分利用,同等工况下产能大幅缩水。同时泡沫长期堆积占据罐内气相空间,会干扰搅拌与通气节奏,打乱微生物正常生长环境,延长发酵周期,整体生产效率持续偏低。
其次是溶氧不足,发酵工艺严重失衡。好氧发酵核心依赖充足溶氧保障菌体代谢,而表层密集泡沫会形成密闭阻隔层,阻碍气液传质,导致罐内溶氧值持续波动、偏低,造成菌体缺氧、代谢异常、生长迟缓。极易出现发酵产物转化率下降、杂质增多、有效成分含量不达标等问题,直接影响批次产品质量稳定性,甚至出现整罐报废的情况。
再者是染菌风险飙升,生产隐患极大。泡沫过量上升易从发酵罐排气口、投料口、轴封处溢出,造成培养基逃液损耗。溢出的泡沫会润湿尾气过滤器、堵塞排气管路,引发罐压异常波动,同时会形成杂菌倒灌通道,大幅提升染菌概率。发酵生产一旦出现染菌,需整罐排空、消毒重启,不仅损耗原料与能耗,还会耽误生产工期,造成巨额经济损失。
最后是传统消泡方式弊端突出,适配性极差。化学消泡剂是行业主流手段,但消泡剂会附着在菌体与气液界面,进一步抑制溶氧传递,干扰微生物代谢,同时易残留于发酵产物中,影响产品纯度与后续提取工序,不符合医药、食品级产品生产标准。人工间歇消泡时效性差,无法匹配发酵全程持续起泡的工况,消泡不及时、泡沫反复反弹,耗费大量人工成本且控泡效果极差,完全无法满足现代化无菌发酵生产需求。
二、深圳天行健机电:发酵罐专属机械消泡器解决方案
针对发酵行业无菌、高溶氧、高精度、连续化的生产痛点,深圳天行健机电摒弃传统化学消泡、人工消泡的短板,依托多年物理消泡技术积淀,研发发酵罐专用机械消泡器,适配各类大小发酵罐、液态培养基体系,无需化学添加、不影响菌种活性、不干扰发酵工艺,从根源实现全自动消泡抑泡,完美适配生物发酵严苛工况。
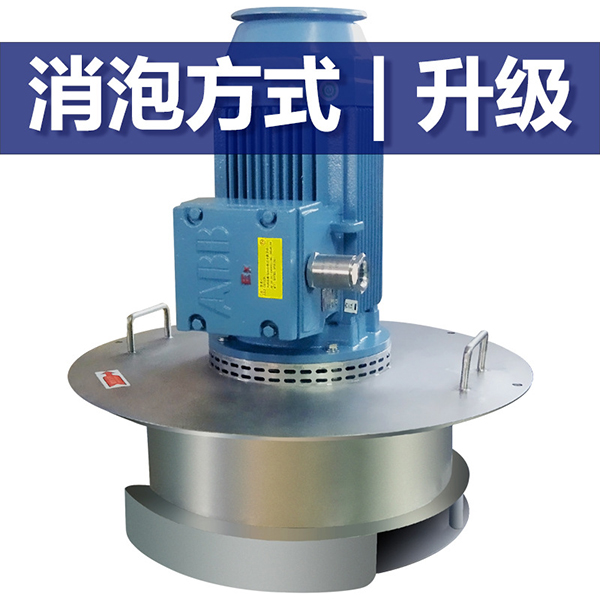
设备采用纯物理离心消泡原理,安装于发酵罐顶部排气位置,通过高速旋转结构实时捕捉罐内升腾的细密泡沫,快速完成泡沫破碎、气液分离、排气排液全过程。设备可24小时动态实时消泡,快速消除存量泡沫的同时,长效抑制新泡沫生成,彻底解决泡沫堆积、溢罐、堵滤、溶氧不足等问题。全程无化学药剂介入,不改变培养基成分、不影响菌种生长与代谢,无产物残留,完全符合食品、医药生物发酵的安全生产规范。
 TN-JB90S真空脱泡搅拌机10L双动力
 TN-5L真空搅拌脱泡机
 TN-JB-50真空脱泡搅拌机1L
 TN-1700A在线式连续真空脱泡机