

锂电池是新能源汽车、储能设备、3C数码产品的核心动力核心,电芯品质直接决定设备的续航、安全与使用寿命。在锂电池生产工艺流程中,正负极浆料涂布是电芯制造的关键工序,浆料的纯净度、均匀度是把控极片品质与电芯性能的核心关键。但在工业化量产过程中,正负极浆料气泡残留问题始终是锂电行业难以根治的工艺痛点。浆料搅拌、输送、涂布全程极易裹挟空气,微米级微泡难以彻底清除,不仅造成极片外观缺陷,更会引发电芯内阻异常、容量衰减、循环寿命缩短等核心性能问题,甚至带来安全隐患,严重制约锂电池高品质、规模化量产。
锂电池正负极浆料气泡成因具备全流程性、隐蔽性、顽固性三大特点,难以通过常规工艺彻底根除。正负极浆料属于高固含、高粘度流体,含有活性粉体、粘结剂、溶剂等多种成分,搅拌工序中高速混合会大量裹挟空气,粘稠的胶体结构会牢牢锁住微米级微小气泡,使其无法自然上浮溢出。在浆料输送环节,螺杆泵、管道阀门的压力波动会持续催生二次气泡,同时粉体颗粒会吸附在气泡界面形成稳定保护层,让微泡长期悬浮在浆料内部,贯穿供料至涂布全过程,最终留存于极片涂层中,埋下多重品质隐患。
微量气泡残留便会对锂电池品质造成不可逆的多重损害,是锂电生产的“隐形品质杀手”。在外观工艺层面,带气泡的浆料经涂布、高温烘干后,气泡受热膨胀破裂,会在铜铝箔集流体表面形成针孔、凹坑、涂层厚薄不均、局部露箔等缺陷,直接导致极片报废,拉高生产不良率与物料损耗。在电芯性能层面,涂层气泡会形成空洞,造成局部活性物质缺失,阻断电子导电通路,使得电芯内阻升高且一致性变差。实测数据显示,浆料微泡残留超标会导致电池500次循环后容量保持率下降15%以上,充放电过程中电流分布不均,加速电芯老化。更严重的是,气泡孔隙易引发电解液局部富集分解,长期使用可能诱发局部过热、微短路,极大降低了锂电池的安全稳定性与使用寿命。
为解决浆料气泡难题,行业传统脱泡工艺普遍存在局限性,无法适配锂电高精度连续量产需求。目前行业常用的静置脱泡、分段搅拌脱泡、添加消泡剂等方式均存在明显短板:静置脱泡仅能去除大颗粒气泡,对微米级微泡无效,且耗时久、易导致浆料粉体沉降,无法适配流水线连续生产;搅拌脱泡极易二次裹气,脱泡精度不稳定,批次差异大;化学消泡剂会改变正负极浆料配方体系,破坏浆料粘度、粘结性能,直接影响电芯核心性能,无法满足高端锂电池生产标准。整体而言,传统间歇式脱泡模式效率低、精度差、兼容性弱,成为锂电生产提质增效的核心瓶颈。
针对锂电池正负极浆料专属脱泡难题,深圳市天行健机电深耕锂电流体处理设备研发多年,贴合锂电生产工艺特性,量身推出锂电池正负极材料在线式连续脱泡机。设备聚焦锂电浆料高粘度、高固含、易起泡、微泡难除的核心痛点,突破传统脱泡技术局限,以物理在线连续脱泡技术,实现浆料零损伤、高精度、不间断脱泡,为锂电行业提供适配规模化量产的专业脱泡解决方案。
天行健锂电池正负极材料在线式连续脱泡机采用核心负压薄膜离心脱泡技术,完全适配锂电自动化产线作业模式,可直接对接涂布前端工序,实现浆料输送、脱泡、涂布一体化连续作业,无需停机静置,大幅提升生产节拍。设备通过精准调控真空负压与流体延展速度,让高粘度锂电浆料形成均匀薄膜,促使大小气泡快速、彻底析出,不仅可清除肉眼可见大气泡,更能高效剥离常规工艺无法处理的微米级微泡,脱泡率可达99%以上,从源头杜绝极片针孔、空洞、厚薄不均等缺陷。
该设备专为锂电浆料定制,具备多重适配性优势,完美契合锂电生产严苛标准。设备全程采用纯物理脱泡方式,无需添加任何化学助剂,不改变正负极浆料原有配方、粘度、固含量与电化学性能,杜绝消泡剂带来的电芯品质隐患,适配三元、磷酸铁锂等各类锂电正负极浆料。同时搭载智能变频调控系统,可根据不同浆料粘度、输送流量自动匹配脱泡参数,自适应高低速量产产线。设备安装便捷、无需改造原有产线,结构紧凑、运维成本低,可24小时不间断稳定运行,彻底解决浆料输送二次起泡问题,实现“即时脱泡、即时涂布”,保障每一批次极片的均匀性与一致性,助力企业大幅降低不良率、提升产能效益。
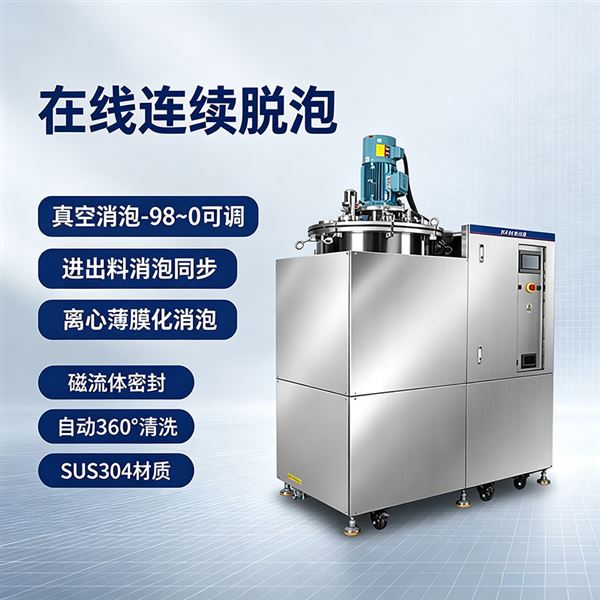
目前,天行健锂电池正负极材料在线式连续脱泡机已广泛应用于动力锂电、储能锂电、小型数码锂电等多个生产场景,帮助众多锂电企业彻底解决浆料气泡难题,有效提升电芯循环寿命、安全性能与批次一致性,成为锂电精密涂布工序的核心配套设备。
FAQ常见问题解答
Q1:锂电正负极浆料粘度高、微泡顽固,设备能否彻底脱泡且不损伤浆料性能?
 TN-JB90S真空脱泡搅拌机10L双动力
 TN-5L真空搅拌脱泡机
 TN-JB-50真空脱泡搅拌机1L
 TN-1700A在线式连续真空脱泡机